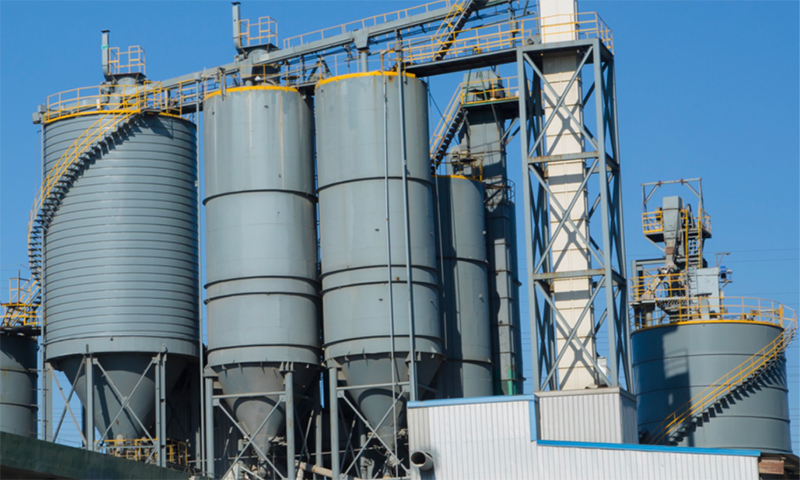


Um Linha de produção de blocos AAC não é uma coleção de máquinas independentes. É um processo integrado no qual a finura da moagem, a precisão da dosagem, a temperatura de vazamento, a tolerância de corte e as curvas de autoclave devem trabalhar juntas. Uma fraqueza em qualquer estágio único se propaga por toda a linha e aparece como variação de densidade, trincas ou rejeição dimensional. Este artigo acompanha toda a cadeia técnica, desde a preparação da matéria-prima até o manuseio do produto acabado, e termina com uma lista de verificação prática de avaliação de fornecedores para compradores que precisam comparar propostas de plantas de blocos AAC em termos de substância de engenharia, em vez de apenas preço.
O que diferencia uma linha de produção de blocos AAC da fabricação convencional de blocos
A produção convencional de blocos de concreto depende de vibração e compactação para densificar uma mistura ligada ao cimento. O concreto aerado autoclavado segue uma rota física e química diferente. O volume do bloco acabado é criado por uma reação de formação de gás dentro da mistura, e a resistência final é desenvolvida em um vaso de pressão, e não através de uma simples hidratação à temperatura ambiente.
Dois mecanismos de definição
- Espuma de gás: Um aluminum-based agent reacts in an alkaline slurry and generates gas bubbles that expand the mix into a porous green body.
- Cura em autoclave: O corpo verde cortado é curado sob pressão de vapor saturado, onde se formam hidratos de silicato de cálcio e dão ao material sua resistência cristalina final.
Vantagens materiais resultantes
- Densidade seca normalmente entre 400 e 800 kg/m3, o que reduz a carga permanente estrutural.
- A condutividade térmica é substancialmente inferior à do concreto denso, melhorando o desempenho energético do edifício.
- Utilização de alto volume de subprodutos industriais, como cinzas volantes, escória e rejeitos de minas.
Essas vantagens só são percebidas quando a linha de produção de blocos AAC é projetada como um sistema sincronizado. Uma autoclave de alta qualidade não pode compensar a má disciplina de dosagem, e um sistema de corte preciso não pode resgatar um corpo verde que foi derramado na temperatura errada.
Etapa 1: Preparação da matéria-prima como base da qualidade
A qualidade em uma linha de produção de AAC é determinada antes do enchimento do misturador. A distribuição do tamanho das partículas, a atividade química e a consistência da dosagem nesta fase estabelecem o limite máximo para tudo o que se segue.
Moagem de material silicioso
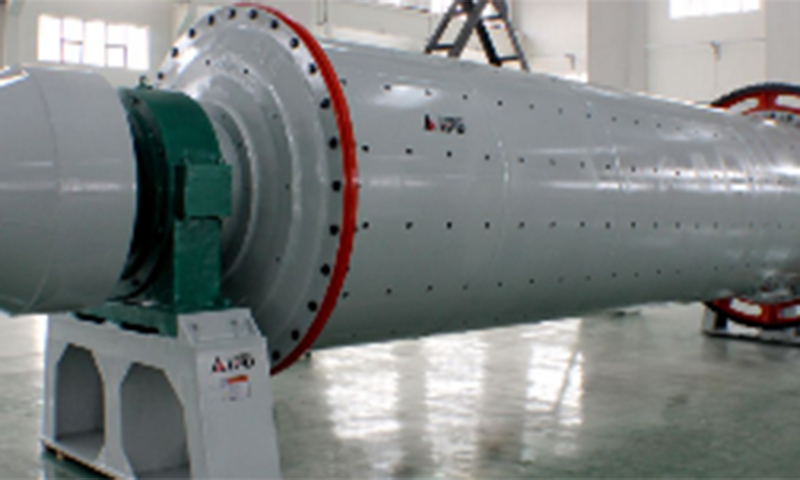
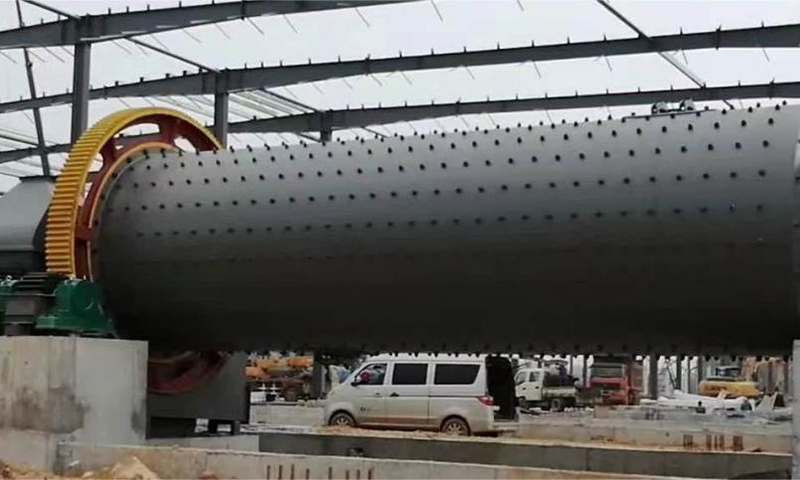
Cinzas volantes ou areia fornecem a fonte de sílica. A finura da moagem afeta diretamente a reatividade da mistura e o desenvolvimento da resistência final.
- Finura desejada: malha 200 a 300.
- Resíduo na peneira: menos de 15 por cento.
- O consumo de energia do moinho de bolas é um custo operacional importante e deve ser avaliado em relação às metas de rendimento e finura.
Preparação de material de cálcio
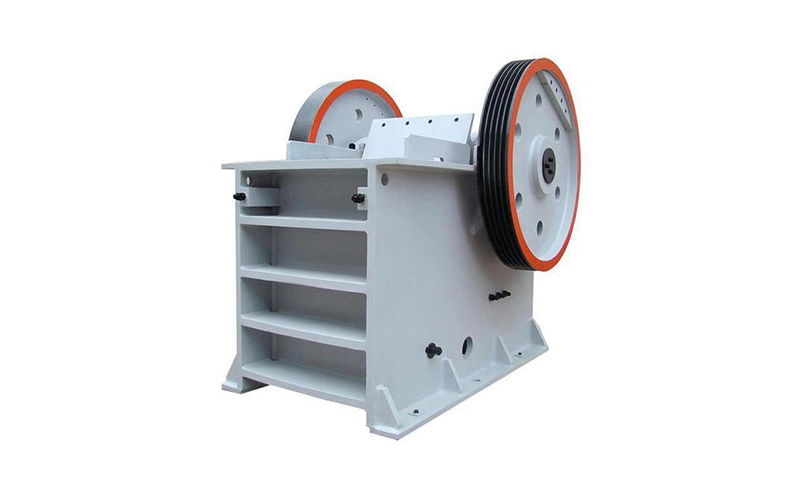
A cal virgem é triturada e moída até formar um pó ativo e consistente. O conteúdo de CaO deve ser controlado em 85% ou mais. Variações na atividade da cal alteram a janela de formação de espuma e causam flutuações de densidade em todo o lote de produção.
Dosagem de Agente de Alumínio
O agente espumante à base de alumínio é usado em quantidades muito pequenas, mas sua precisão de dosagem é crítica. Um desvio de mais ou menos 0,1 por cento pode mover a densidade final fora da especificação. Em uma planta de blocos AAC bem projetada, o circuito de dosagem de alumínio é isolado, com temperatura controlada e verificado por feedback de peso.
Remoção de Ferro e Manuseio de Materiais
A separação magnética com uma taxa de remoção de 99% protege moinhos, bombas e fios de corte contra detritos metálicos. A alimentação inconsistente do pátio de matéria-prima cria erros de dosagem posteriores que nenhum sistema de controle pode corrigir totalmente.
Etapa 2: dosagem e mistura sob disciplina de precisão
A dosagem é onde o projeto teórico da mistura encontra o comportamento real do material. Pequenos erros na pesagem ou sequenciamento produzem grandes erros no produto final. Uma linha de produção de blocos AAC disciplinada trata a dosagem como um processo controlado, não como uma operação de carregamento manual.
Pesagem Automática Controlada por PLC
As modernas linhas de produção de AAC utilizam sistemas de pesagem controlados por PLC com um padrão de precisão de mais ou menos 0,3 por cento. Isto se aplica a material de sílica, cal, cimento, gesso, agente de alumínio e água. Cada balança deve ter registros de calibração independentes e compensação automática para acúmulo de material.
Controle de temperatura da pasta
A temperatura de vazamento é normalmente controlada entre 40 e 45 graus Celsius. Esta faixa suporta formação uniforme de gás e comportamento de configuração consistente. Se a pasta estiver muito fria, a formação de espuma será lenta e irregular. Se estiver muito quente, a mistura pode endurecer antes que a reação do gás seja concluída.
Tempo de mistura e uniformidade
O tempo de mistura deve ser longo o suficiente para dispersar uniformemente o agente de alumínio, mas não tão longo que a reação comece dentro do misturador. Na prática, o ciclo de mistura é definido pela reatividade da cal e pelo volume da batelada.
Consequências da disciplina de lotes soltos
- A variação de densidade entre lotes aumenta.
- As taxas de rejeição aumentam nas fases de corte e autoclave.
- Os tempos de ciclo da autoclave tornam-se inconsistentes, desperdiçando vapor.
Um erro de dosagem de alguns décimos de percentual no agente de alumínio pode se traduzir em uma mudança de densidade que afeta o desempenho estrutural e térmico de todo o lote de produção.
Estágio 3: Variáveis de vazamento, formação de espuma e pré-cura que decidem o resultado
Após a mistura, a pasta é despejada em moldes onde ocorre a reação de formação de espuma e a presa inicial. Este é um estágio sensível ao tempo com janelas operacionais estreitas.
A reação de espuma
O agente de alumínio reage na pasta alcalina e gera bolhas de gás. Essas bolhas expandem a mistura várias vezes o seu volume original e criam a estrutura porosa que define o concreto aerado autoclavado. A taxa de reação depende da temperatura, alcalinidade e finura do agente de alumínio.
Janela de tempo de pré-cura
O corpo verde deve atingir dureza suficiente antes de poder ser desmoldado e cortado. A janela de pré-cura é um equilíbrio:
- Se o corpo for desmoldado muito cedo, ele perde resistência e desmorona ou deforma.
- Se for desmoldado demasiado tarde, o corpo torna-se demasiado duro e pode bloquear ou sobrecarregar a estação de corte.
Temperatura e umidade ambiente
A temperatura da oficina e a umidade relativa afetam a secagem da superfície e o desenvolvimento da dureza. Em climas frios, as salas de pré-cura podem necessitar de aquecimento. Em condições quentes e secas, a perda de umidade superficial pode causar crostas que interferem na qualidade do corte.
Pontos de controle práticos
- Registre a temperatura de vazamento para cada molde.
- Monitore a altura de elevação da mistura espumante.
- Use um teste de penetração ou sonda de dureza antes da desmoldagem.
- Mantenha um ambiente de pré-cura estável em vez de confiar no julgamento do operador.
Etapa 4: Precisão de corte que determina o rendimento
O corte converte o grande corpo verde em blocos de dimensões finais. A precisão desta etapa afeta diretamente o rendimento do material, a eficiência do carregamento da autoclave e a quantidade de resíduos recicláveis.
Corte longitudinal e transversal
As modernas linhas de produção de blocos AAC utilizam uma combinação de corte longitudinal e transversal. O corpo verde passa primeiro pelo corte do fio vertical e depois pelo corte do fio horizontal. Cada eixo deve ser controlado de forma independente para que as tolerâncias dimensionais permaneçam dentro de mais ou menos 1 milímetro.
Gerenciamento de fio de corte
A tensão do fio, o desgaste e os intervalos de substituição são críticos. Um fio desgastado produz cortes mais largos, aumenta o desperdício e pode deixar superfícies ásperas. A substituição programada com base no volume de produção é mais confiável do que a substituição baseada apenas na inspeção visual.
Recuperação de Resíduos
O corte gera resíduos verdes que podem ser devolvidos à betoneira. Um sistema de recuperação bem projetado pode reutilizar até 95% desse material, reduzindo o consumo de matéria-prima e os custos de descarte.
| Parâmetro | Alvo | Impacto do Desvio |
|---|---|---|
| Tolerância de corte | mais ou menos 1mm | Rejeição dimensional, mau ajuste da junta |
| Substituição de fio | Com base no volume | Superfície áspera, maior perda de corte |
| Recuperação de resíduos | Até 95 por cento | Maior custo de matéria-prima |
Etapa 5: Cura em Autoclave e Transformação Final
A cura em autoclave é a fase em que o corpo verde se torna um produto acabado de AAC. O perfil de pressão e temperatura determina a estrutura cristalina, resistência e estabilidade dimensional.
Curva de Pressão e Temperatura
As condições típicas de autoclavagem são pressão de vapor saturado de 1,2 MPa e aproximadamente 188 graus Celsius. O ciclo tem três fases:
- Aumento de pressão: Aumento gradual para evitar choque térmico e rachaduras.
- Pressão constante: O período durante o qual os hidratos de silicato de cálcio se formam e se desenvolvem a força.
- Liberação de pressão: Redução controlada para evitar rápida expansão e tensão interna.
Otimização Energética
O consumo de vapor é um dos maiores custos operacionais em uma linha de produção de concreto aerado autoclavado. Os trocadores de calor que recuperam o vapor residual podem devolver até 70% da energia para o próximo ciclo, reduzindo a carga da caldeira e o custo geral de energia.
Defeitos comuns da autoclave
- Rachaduras devido ao aumento muito rápido da pressão.
- Desenvolvimento incompleto de força devido ao tempo insuficiente de pressão constante.
- Danos na superfície devido à rápida liberação de pressão.
Etapa 6: Manuseio, inspeção e embalagem do produto acabado
Após a autoclavagem, o produto deve ser separado, inspecionado e preparado para transporte. O manuseio descuidado nesta fase pode danificar bordas e cantos, transformando um produto tecnicamente sólido em um produto rejeitado.
Separação e Elevação
Como os blocos AAC são autoclavados em bolos grandes, eles devem ser separados em blocos individuais. Uma máquina de dividir bolo e um equipamento de elevação de produto acabado trabalham juntos para separar as camadas sem carga de choque. A sincronização destes dois sistemas determina a qualidade da borda.
Padrões de Inspeção
| Propriedade | Padrão Típico |
|---|---|
| Resistência à compressão | 3,5 MPa ou superior |
| Densidade seca | 400 a 800 kg/m3 |
| Tolerância dimensional | Dentro dos limites especificados |
Embalagem e proteção de bordas
A embalagem protege o produto durante o armazenamento e transporte. Protetores de bordas, tensão das cintas e estabilidade do palete devem ser especificados para que o produto chegue ao canteiro de obras sem lascar. Para pedidos de exportação, também pode ser necessária proteção contra umidade.
Como avaliar um fornecedor de linha de produção de blocos AAC
A avaliação do fornecedor é o ponto onde o conteúdo técnico se torna uma decisão de compra. O objetivo não é encontrar o preço mais baixo, mas identificar um fornecedor cuja capacidade de engenharia corresponda aos requisitos operacionais de longo prazo da planta.
Verificação de capacidade técnica
- O fornecedor possui equipe interna de programação de PLC?
- O fornecedor opera equipamentos de usinagem CNC para componentes críticos?
- O fornecedor pode fornecer um diagrama de fluxo de processo completo, um esquema de controle e uma tabela de balanço de materiais?
- O fornecedor tem experiência com as matérias-primas específicas disponíveis em sua unidade?
Principais indicadores operacionais
| Indicador | Referência |
|---|---|
| Taxa de entrega no prazo | 97 por cento ou mais |
| Tempo de resposta | 2 horas ou menos |
| Taxa de compra repetida | Histórico de clientes recorrentes |
Documentos a Solicitar
- Diagrama de fluxo do processo com capacidade em cada etapa.
- Filosofia de controle e descrição da arquitetura do CLP.
- Tabela de balanço de materiais mostrando entradas e saídas em cada etapa.
- Perfil do ciclo de autoclave e estimativa de consumo de energia.
- Lista de peças de reposição com níveis de estoque recomendados.
Solicite um orçamento personalizado ou baixe a folha de especificações completa para comparar os requisitos do seu projeto com uma proposta técnica detalhada.
Perguntas frequentes
Q1: Qual é o prazo de entrega típico para uma linha de produção de blocos AAC?
O prazo de entrega para uma linha completa de produção de blocos AAC é normalmente de 45 a 60 dias após a aprovação do projeto, dependendo da capacidade e do escopo da automação. A preparação do local e os trabalhos de fundação devem ser coordenados em paralelo para evitar atrasos.
Q2: Quais opções de capacidade estão disponíveis para uma linha de produção de blocos AAC?
As opções de capacidade padrão variam de 50.000 a 600.000 metros cúbicos por ano. A seleção depende da demanda do mercado local, da disponibilidade de matéria-prima e da faixa de densidade planejada do produto. Capacidades menores são adequadas para mercados regionais, enquanto capacidades maiores atendem à distribuição multirregional.
Q3: Quanto custa uma linha de produção de blocos AAC?
O custo varia de acordo com a capacidade, nível de automação, contagem de autoclaves e requisitos de preparação de matéria-prima. Uma planta completa de blocos AAC inclui sistemas de moagem, dosagem, vazamento, corte, autoclavagem e embalagem. A abordagem mais precisa é solicitar um orçamento personalizado com base em sua capacidade específica e condições de material.
Q4: Quais matérias-primas podem ser usadas em uma linha de produção de AAC?
Fontes comuns de sílica incluem cinzas volantes, areia de rio, areia de quartzo e rejeitos de minas. As fontes de cálcio incluem cal virgem e cimento. O gesso é usado como regulador de presa e um agente à base de alumínio é usado para formação de espuma. O desenho da mistura deve ser adaptado à composição química dos materiais disponíveis localmente.
Q5: Quanto tempo leva para atingir a produção total após a instalação?
O comissionamento normalmente leva várias semanas, seguido por um período de produção experimental durante o qual o projeto da mistura e o ciclo de autoclave são otimizados. A maioria das plantas atinge produção total estável dentro de dois a três meses após o comissionamento bem-sucedido.
Por que a estabilidade a longo prazo é mais importante do que o preço inicial
Uma linha de produção de blocos AAC bem projetada cria valor por meio de densidade consistente, baixas taxas de rejeição e consumo de energia controlado ao longo de anos de operação. O preço de compra inicial é apenas um componente do custo total de propriedade. A energia de moagem, o consumo de vapor da autoclave, a vida útil do fio de corte e as taxas de recuperação de resíduos influenciam o custo real por metro cúbico do produto acabado. Os compradores que avaliam os fornecedores quanto à documentação de engenharia, capacidade do sistema de controle e benchmarks operacionais estão em melhor posição para selecionar uma linha que tenha desempenho confiável após o comissionamento.
Para discutir sua meta de capacidade e condições de matéria-prima com uma equipe de engenharia, solicite uma proposta customizada e revisão de especificações técnicas.