

Por que a capacidade nominal raramente corresponde à produção real
Quase todas as novas plantas AAC começam com a mesma expectativa: a capacidade indicada impressa no estudo de viabilidade deve ser alcançada alguns meses após o comissionamento. Na prática, muitas fábricas fixam-se em 70 a 85 por cento desse valor e permanecem assim durante anos. A lacuna raramente é causada por uma máquina fraca. É causado pela maneira como máquinas, materiais e pessoas interagem em todo o mundo. Linha de produção de blocos AAC .
Uma linha totalmente automática, mas mal coordenada, ainda pode deixar suas autoclaves de fome, moer demais a cal e perder horas com paradas não planejadas. Uma linha inteligente não é definida pelo número de robôs no chão. É definido pela rapidez e precisão com que detecta mudanças, corrige desvios e mantém cada estágio posterior alimentado com material pronto para a próxima etapa.
Este artigo analisa três gargalos ocultos que aparecem no final do fluxo de produção, explica como a lógica de controle inteligente os remove e fornece uma lista de verificação de avaliação prática que você pode usar ao comparar fornecedores.
Gargalo nº 1: a preparação inconsistente da matéria-prima mata o tempo do seu ciclo
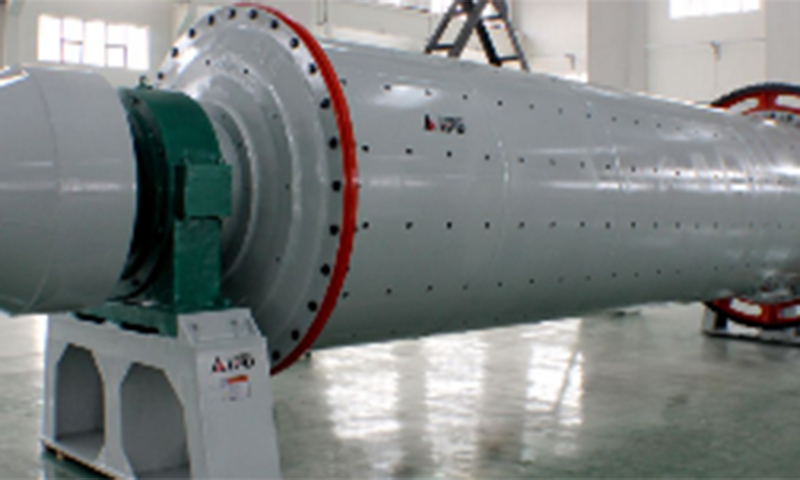
A preparação da matéria-prima é a parte menos glamorosa de uma fábrica de AAC, mas é onde o tempo do ciclo é silenciosamente perdido a cada turno. O teor de umidade da areia e das cinzas volantes pode variar de 3 a 8% em um único dia, especialmente quando o material é armazenado em pátios abertos. A qualidade da cal também varia: uma carga com maiores impurezas terá um comportamento diferente no moinho de bolas, produzindo uma curva de finura que se afasta do alvo.
Quando a dosagem é imprecisa, a densidade da pasta muda. Quando a densidade da pasta muda, a consistência do vazamento muda. Quando a consistência do vazamento muda, o tempo de pré-cura torna-se uma estimativa. Os operadores respondem adicionando margens de segurança, o que significa pré-cura mais longa, rotação mais lenta do molde e menos ciclos por dia.
Como o Smart Control estabiliza a preparação de materiais
- Compensação de umidade online: Um sensor de umidade de micro-ondas ou capacitância lê a umidade da areia continuamente. O controlador de dosagem recalcula a massa de sólidos secos e ajusta o ponto de ajuste do alimentador de peso em tempo real, mantendo a proporção efetiva de água para sólidos dentro de uma faixa estreita.
- Moagem em circuito fechado: Um classificador de ar após o moinho de bolas retorna partículas grossas para moagem adicional. A velocidade do classificador é ajustada por um loop PID que visa uma janela de finura de Blaine, evitando tanto a submoagem quanto a sobremoagem.
- Dosagem automática de cal: Se o silo de cal estiver equipado com um alimentador de perda de peso e um sensor de densidade aparente, o controlador poderá compensar alterações de densidade sem intervenção do operador.
Impacto típico da estabilidade da preparação do material
| Parâmetro | Lotes manuais | Lotes inteligentes |
|---|---|---|
| Erro de pesagem | /- 3 a 5 por cento | /- 0,5 a 1 por cento |
| Variação de densidade de pasta | /- 4 por cento | /- 1 por cento |
| Dispersão do tempo de pré-cura | 20 a 40 minutos | 5 a 10 minutos |
| Ciclos por dia | Linha de base | 8 a 12 por cento |
Se a sua linha ainda depende de um teste manual de umidade uma vez por turno e de uma receita de dosagem fixa, é quase certo que você estará perdendo de 5 a 10% do tempo de ciclo disponível. Essa perda aumenta em todos os moldes, todos os dias e todos os anos de operação.

Gargalo nº 2: A lacuna de corte e pré-cura que deixa suas autoclaves famintas
A autoclave é o equipamento mais caro da fábrica. Cada minuto que fica ocioso é um minuto de capital e capacidade de vapor desperdiçados. No entanto, em muitas fábricas, a autoclave não é a restrição. A restrição é o fluxo desigual de bolos verdes provenientes da pré-cura e do corte.
Se a pré-cura for muito curta, o bolo ficará muito mole para ser cortado corretamente e os resíduos aumentarão. Se a pré-cura for muito longa, a torta endurece e a quebra do fio de corte aumenta. Ambos os cenários desaceleram a máquina de corte, o que atrasa a transferência dos bolos para a área de carregamento da autoclave.
Coordenação inteligente de pré-cura e corte
Uma linha inteligente substitui temporizadores fixos por controle de circuito fechado com base na dureza medida do bolo ou na resistência à penetração. As válvulas de vapor na câmara de pré-cura são moduladas para manter a temperatura e a umidade dentro de uma janela estreita. O PLC decide quando o bolo está pronto, não um relógio de parede.
A máquina de corte e a mesa giratória também estão interligadas. Quando o ciclo de corte termina, a mesa giratória recebe o bolo sem esperar por um sinal manual. O guindaste de carregamento da autoclave é despachado com base no tempo real de conclusão de cada lote, e não em um cronograma fixo. Esta sincronização mantém a utilização da autoclave acima de 90% em instalações bem projetadas.
Pergunta chave: Qual é a sua taxa atual de utilização da autoclave? Se estiver abaixo de 85%, você estará queimando vapor e capital sem produzir blocos vendáveis. Uma linha inteligente normalmente aumenta a utilização para 92 a 95 por cento.
Gargalo nº 3: O custo oculto da manutenção reativa e do erro humano
O tempo de inatividade não planejado é o assassino silencioso da lucratividade da planta AAC. Um molde vazando lama, um fio de corte quebrando repetidamente ou uma vedação da porta da autoclave falhando às 2 da manhã podem custar várias horas de produção. O custo não é apenas dos blocos perdidos; é o reaquecimento da autoclave, a interrupção do cronograma de cura e o pagamento de horas extras para compensar.
A maior parte da manutenção em plantas convencionais é reativa. Os operadores esperam por uma falha e depois reparam-na. As linhas inteligentes mudam a manutenção de reativa para preditiva, monitorando a condição de componentes críticos.
Manutenção Preditiva e Controle Centralizado
- Monitoramento da temperatura dos rolamentos: Sensores de vibração e temperatura nos rolamentos do moinho de bolas, do misturador e da máquina de corte enviam dados ao PLC. Uma tendência ascendente aciona um alerta antes que o rolamento emperre.
- Monitoramento da tensão do fio: O controlador da máquina de corte monitora a tensão do fio. Se a tensão ultrapassar a janela aceitável, a máquina faz uma pausa e alerta o operador, evitando a quebra total do fio e danos ao bolo.
- Monitoramento da vedação da porta da autoclave: Sensores diferenciais de pressão detectam vazamentos na vedação durante as fases de vácuo e pressão. O sistema registra a taxa de vazamento e recomenda a substituição da vedação durante a próxima parada planejada.
- Sala de controle centralizada: Em vez de estações de operação separadas para dosagem, corte e autoclavagem, uma única sala de controle monitora toda a linha. Isto reduz atrasos na comunicação e permite que uma pessoa coordene todo o fluxo.
Impacto medido da manutenção preditiva em plantas AAC
| Métrica | Manutenção Reativa | Manutenção Preditiva |
|---|---|---|
| Tempo de inatividade não planejado por mês | 40 a 60 horas | 10 a 20 horas |
| Quebra de fio por semana | 8 a 12 incidentes | 2 a 4 incidentes |
| Vida útil da vedação da porta da autoclave | 3 a 4 meses | 6 a 8 meses |
| Eficácia geral do equipamento | 65 a 75 por cento | 85 a 92 por cento |
Numa fábrica de AAC do Sudeste Asiático, a introdução do monitoramento de condições e do controle centralizado reduziu o tempo de inatividade não planejado em 30% nos primeiros seis meses. A fábrica não substituiu nenhuma máquina importante. Simplesmente conectou os sensores existentes a uma camada de controle mais inteligente.
Como avaliar uma linha de produção de blocos AAC inteligentes
Ao comparar fornecedores, concentre-se nas capacidades mensuráveis e não nas afirmações de marketing. A lista de verificação a seguir cobre as áreas onde as linhas inteligentes diferem mais das convencionais.
- Precisão de lote: O sistema de pesagem automática pode manter uma tolerância de /- 1% ou melhor para todas as matérias-primas?
- Controle de pré-cura: O sistema registra curvas de temperatura e umidade automaticamente ou depende de registros manuais?
- Precisão de corte: Ao alterar as especificações do produto, a máquina de corte pode ser ajustada em menos de 30 minutos sem tentativa e erro manual?
- Interface de dados: O sistema de controle fornece um MES ou porta de dados em nuvem para integração futura com uma plataforma de fábrica digital?
- Monitoramento de energia: O sistema pode reportar o consumo de vapor e eletricidade por tonelada ou por metro cúbico de blocos acabados?
- Alertas preditivos: Os componentes críticos são monitorados quanto à temperatura, vibração ou tensão, com alertas automáticos antes da falha?
- Operação centralizada: Um operador pode monitorar toda a linha a partir de uma única estação de controle?
Antes de discutir o preço, esclareça a configuração. O custo de uma máquina de bloco AAC varia significativamente dependendo do nível de automação, da capacidade e do escopo do sistema de controle. Uma linha que inicialmente parece mais barata pode custar mais por bloco ao longo de cinco anos devido ao tempo de inatividade e ao desperdício.
Passando do gerenciamento de gargalos para a otimização do rendimento
Os três gargalos descritos aqui não exigem uma reconstrução completa da planta para serem corrigidos. Eles exigem uma camada de controle que conecte os dados já gerados por máquinas individuais e use esses dados para coordenar todo o fluxo. O objetivo não é comprar a máquina mais cara. O objetivo é fazer com que toda a linha se comporte como um sistema.
Quando a preparação da matéria-prima, o corte, a pré-cura e a autoclavagem são sincronizados, a planta atinge sua capacidade nominal e permanece lá. O desperdício diminui, o consumo de energia por bloco diminui e a manutenção passa a ser planejada, em vez de orientada para emergências.
Se você estiver avaliando uma nova linha de produção de blocos AAC ou atualizando uma já existente, comece com uma auditoria de rendimento. Identifique onde o fluxo para, onde o material espera e onde os operadores estão tomando decisões que um controlador poderia tomar de forma mais rápida e consistente.
Para um cálculo de capacidade com base em suas matérias-primas específicas e na meta de produção diária, entre em contato com nossos engenheiros. Forneça suas características de cinzas volantes ou areia, sua densidade de bloco alvo e sua capacidade de vapor disponível. Forneceremos uma proposta de eliminação de gargalos e uma estimativa de custos baseada na configuração.
Perguntas frequentes
Q1: Qual é o gargalo mais comum em uma linha de produção de blocos AAC?
O gargalo mais comum é a preparação inconsistente da matéria-prima, particularmente a variação de umidade na areia ou nas cinzas volantes. Isso causa erros de dosagem, que se transformam em problemas de pré-cura e corte. O segundo mais comum é a lacuna de coordenação entre o corte e o carregamento da autoclave.
P2: Como uma linha AAC inteligente reduz o tempo de ciclo?
Uma linha inteligente reduz o tempo de ciclo, substituindo temporizadores fixos e decisões manuais por controle de circuito fechado. A compensação de umidade, o ajuste automático de retificação e o controle de pré-cura baseado na dureza mantêm cada estágio dentro de sua janela ideal, eliminando as margens de segurança que os operadores adicionam quando não possuem dados em tempo real.
Q3: Qual é uma taxa razoável de utilização de autoclave para uma planta AAC bem administrada?
Uma planta bem administrada com corte e carregamento sincronizados deve atingir de 90 a 95% de utilização da autoclave. A utilização abaixo de 85% geralmente indica que os estágios anteriores não estão entregando os bolos dentro do prazo ou que o ciclo de cura não está otimizado.
P4: A manutenção preditiva pode ser adicionada a uma linha AAC existente?
Sim. A maioria das linhas existentes já possui sensores básicos em motores, rolamentos e vasos de pressão. A atualização envolve conectar esses sensores a um PLC ou edge gateway, adicionar software para análise de tendências e alertas e treinar operadores para responder a avisos antecipados. O equipamento mecânico não precisa ser substituído.
Q5: Quais informações são necessárias para obter uma cotação precisa para uma linha de produção de blocos AAC?
Para fornecer uma cotação precisa, um fornecedor precisa de sua meta de produção diária em metros cúbicos, do tipo de matéria-prima disponível (areia, cinza volante ou uma mistura), da densidade desejada do bloco e do grau de resistência, do nível de automação necessário e do espaço disponível e da capacidade de vapor. Sem esses detalhes, qualquer estimativa de preço é apenas uma faixa aproximada.